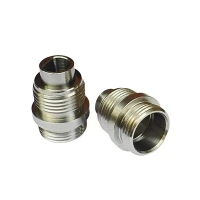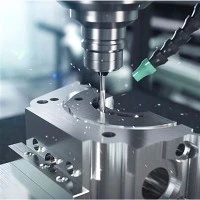


किसी उत्पाद को डिजिटल 3डी मॉडल से भौतिक घटक में परिवर्तित करना इंजीनियरों, अन्वेषकों और क्रय प्रबंधकों के लिए एक प्रमुख मील का पत्थर है। हालाँकि, किसी निर्माता को पहली बार नए बनाए गए CAD डिज़ाइन को अपलोड करने से अक्सर स्टीकर शॉक का मामला सामने आ सकता है। क्योंकि कंप्यूटर न्यूमेरिकल कंट्रोल (सीएनसी) मशीनिंग एक अत्यधिक सटीक, अत्यधिक भौतिक घटिया विनिर्माण प्रक्रिया है, प्रत्येक कट, कोने और सामग्री की पसंद सीधे अंतिम चालान को प्रभावित करती है।
कई शुरुआती लोगों की प्रारंभिक प्रवृत्ति यह मान लेना है कि उच्च लागत उच्च गुणवत्ता वाले उत्पादन में प्रवेश के लिए एक अपरिहार्य बाधा है। वास्तव में, विनिर्माण लागत किसी मशीन के चालू होने से बहुत पहले ड्राफ्टिंग टेबल पर लिए गए निर्णयों से काफी हद तक तय होती है। अपने डिज़ाइन को रणनीतिक रूप से अनुकूलित करके और एक वाणिज्यिक सीएनसी मशीनिंग सेवा के साथ प्रभावी ढंग से सहयोग करके, आपके घटक की मुख्य कार्यक्षमता में बदलाव किए बिना उत्पादन लागत को 30% से 50% तक कम करना पूरी तरह से संभव है। यह व्यापक मार्गदर्शिका आपके शुरुआती सीएनसी मशीनिंग ऑर्डर पर खर्च को कम करने के लिए सबसे प्रभावी, कार्रवाई योग्य रणनीतियों का विवरण देती है।
विनिर्माण के लिए डिज़ाइन (डीएफएम): ज्यामिति का अनुकूलन
सीएनसी मशीनिंग लागत का सबसे बड़ा चालक ज्यामितीय जटिलता है। किसी भाग की प्रत्येक विशेषता को ठोस सामग्री के माध्यम से पथ पार करने के लिए एक भौतिक काटने वाले उपकरण की आवश्यकता होती है। यदि किसी टूल के लिए किसी सुविधा तक पहुंचना मुश्किल है, या गैर-मानक टूल की आवश्यकता है, तो कीमत बढ़ जाती है। डिजाइन फॉर मैन्युफैक्चरिंग (डीएफएम) भागों को इस तरह से डिजाइन करने का अभ्यास है जिससे उन्हें उत्पादन करना जितना संभव हो सके उतना आसान और सस्ता {{5} बनाया जा सके।
1. आंतरिक त्रिज्या नियम
शुरुआती लोगों द्वारा की जाने वाली सबसे आम गलतियों में से एक है पूरी तरह से चौकोर आंतरिक जेब या 90-डिग्री ऊर्ध्वाधर कोनों के साथ भागों को डिजाइन करना। क्योंकि सीएनसी मिलिंग उपकरण गोल घूमने वाले सिलेंडर (ड्रिल बिट्स की तरह) होते हैं, वे काटते समय स्वाभाविक रूप से एक गोल कोने को पीछे छोड़ देते हैं, जिसे फ़िलेट के रूप में जाना जाता है। एक तेज 90-डिग्री आंतरिक कोने की मशीन बनाने के लिए, निर्माता को इलेक्ट्रिकल डिस्चार्ज मशीनिंग (ईडीएम) या ब्रोचिंग जैसे विशेष, धीमे और महंगे माध्यमिक संचालन का उपयोग करना चाहिए।
लागत कम करने के लिए, हमेशा आंतरिक कोनों को उदार त्रिज्या के साथ डिज़ाइन करें। इससे भी बेहतर, आंतरिक कोने की त्रिज्या को उस काटने वाले उपकरण की त्रिज्या से थोड़ा बड़ा बनाएं जिसे आप मशीन से उपयोग करने की अपेक्षा करते हैं। यदि किसी उपकरण की त्रिज्या 3 मिलीमीटर है, तो अपने कोने की त्रिज्या 3.5 मिलीमीटर बनाने से उपकरण को बिना किसी बंधन, धीमेपन या बकबक के कोने में नेविगेट करने के लिए सांस लेने की जगह मिलती है, जो चक्र के समय को कम कर देता है।
2. गहरी जेब और पतली दीवारों से बचें
सीएडी सॉफ्टवेयर में गहरी, संकीर्ण जेबें सुंदर दिखती हैं लेकिन दुकान के फर्श पर एक दुःस्वप्न हैं। सामग्री के एक ब्लॉक को गहराई से काटने के लिए, मशीन को लंबे, पतले काटने वाले उपकरणों का उपयोग करना चाहिए। ये लंबे उपकरण विक्षेपण, कंपन और विनाशकारी टूट-फूट के प्रति अत्यधिक संवेदनशील होते हैं। इसे रोकने के लिए, मशीन चालकों को अपनी फ़ीड दरों को काफी धीमा करना होगा, जिससे मशीन चलाने का समय बढ़ जाता है और परिणामस्वरूप, आपकी श्रम लागत बढ़ जाती है। एक सामान्य नियम के रूप में, किसी भी आंतरिक पॉकेट की गहराई को उसकी चौड़ाई से चार गुना तक सीमित रखें।
इसी प्रकार, कागज़ की पतली दीवारों से बचें। एल्यूमीनियम जैसी धातुओं की मशीनिंग करते समय, 0.8 मिलीमीटर (और प्लास्टिक के लिए 1.5 मिलीमीटर से पतली) से पतली दीवारों में संरचनात्मक कठोरता का अभाव होता है। काटने के उपकरण द्वारा लगाए गए भौतिक बल पतली दीवारों को मोड़ने, मोड़ने और चटकने का कारण बनेंगे, जिससे आयामी सटीकता और सतह की फिनिश नष्ट हो जाएगी। यह सुनिश्चित करना कि दीवारें मजबूत हों, प्रसंस्करण की गति तेज़ रहती है और स्क्रैप दरें कम हो जाती हैं।
3. कड़ी सहनशीलता विवेकपूर्वक लागू करें
सहनशीलता यह निर्धारित करती है कि किसी हिस्से में उसके नाममात्र सीएडी आयामों से कितना विचलन हो सकता है। एक मानक सीएनसी मशीन बिना किसी अतिरिक्त प्रयास के आसानी से प्लस या माइनस 0.125 मिलीमीटर की डिफ़ॉल्ट सहनशीलता बनाए रख सकती है। हालाँकि, डिज़ाइनर अक्सर गलती से अपने ब्लूप्रिंट पर हर एक आयाम के लिए हाइपर {{3}कड़े सहनशीलता {{4}जैसे प्लस या माइनस 0.005 मिलीमीटर - लागू कर देते हैं।
सख्त सहनशीलता के लिए विशेषीकृत, अति सटीक टूलींग, धीमी काटने की गति, गुणवत्ता नियंत्रण तकनीशियनों द्वारा निरंतर मैन्युअल माप और सुविधा के अंदर कठोर जलवायु नियंत्रण की आवश्यकता होती है। इन कठोर सहनशीलताओं को उन कार्यात्मक विशेषताओं पर सख्ती से लागू करें जहां भाग किसी अन्य घटक के साथ इंटरैक्ट करता है, जैसे कि असर वाली सीटें या -फिट संरेखण पिन दबाएं। कॉस्मेटिक बाहरी चेहरों या साधारण निकासी छिद्रों के लिए, अत्यधिक सटीक प्रीमियम का भुगतान करने से बचने के लिए मानक वाणिज्यिक सहनशीलता का उपयोग करें।
रणनीतिक सामग्री चयन और स्टॉक आकार
आपके द्वारा चुनी गई सामग्री आपकी निचली रेखा को दो अलग-अलग तरीकों से प्रभावित करती है: सामग्री की कच्ची लागत, और इसकी "मशीनेबिलिटी रेटिंग"। मशीनेबिलिटी से तात्पर्य है कि कोई काटने वाला उपकरण किसी पदार्थ को कितनी आसानी से काट सकता है।
1. कच्चे माल की लागत को मशीनेबिलिटी के साथ संतुलित करें
टाइटेनियम या इनकोनेल जैसे उच्च प्रदर्शन वाले मिश्र धातु एयरोस्पेस और चिकित्सा अनुप्रयोगों के लिए आवश्यक हैं, लेकिन एक साधारण ब्रैकेट या सजावटी बाड़े के लिए उनका उपयोग करना एक महंगी गलती है। टाइटेनियम को कच्चे माल के रूप में खरीदना न केवल महंगा है, बल्कि इसकी अत्यधिक कठोरता और कम तापीय चालकता काटने के उपकरणों को जल्दी से नष्ट कर देती है और मशीन को धीमी गति से चलाने की आवश्यकता होती है।
अधिकांश अनुप्रयोगों के लिए, एल्युमीनियम 6061 अंतिम लागत बचत समाधान है। यह उल्लेखनीय रूप से सस्ता है, हल्का है, उत्कृष्ट संक्षारण प्रतिरोध का दावा करता है, और मक्खन की तरह कटता है। क्योंकि एल्यूमीनियम को अविश्वसनीय रूप से उच्च गति पर मशीनीकृत किया जा सकता है, मशीन चलाने का समय कम हो जाता है। यदि आपके एप्लिकेशन को स्टील की आवश्यकता है, तो अधिक कठिन टूल स्टील्स के बजाय लो कार्बन स्टील 1018 या स्टेनलेस स्टील 303 जैसे अत्यधिक मशीनी मिश्र धातु का चयन करने से तत्काल बचत होगी। गैर--संरचनात्मक बाड़ों या प्रोटोटाइप के लिए, धातुओं से पीओएम (डेल्रिन) या एबीएस जैसे स्थिर इंजीनियरिंग प्लास्टिक पर स्विच करने से सामग्री की लागत और भी कम हो सकती है।
2. मानक स्टॉक आकारों के आसपास डिज़ाइन करें
कच्चे माल को मानक, बड़े पैमाने पर उत्पादित प्लेट की मोटाई, बार व्यास और ब्लॉक आकार में मशीन की दुकानों तक पहुंचाया जाता है। यदि आपके तैयार हिस्से की मोटाई 26 मिलीमीटर है, तो मशीन की दुकान को एक 30{4}}मिलीमीटर-मोटी मानक प्लेट खरीदनी होगी और कच्चे ब्लॉक को आकार में लाने के लिए 4 मिलीमीटर पूरी तरह से अच्छी धातु को पीसने में बहुमूल्य मशीन का समय खर्च करना होगा।
अपने डिज़ाइन को अंतिम रूप देने से पहले, मानक औद्योगिक स्टॉक सामग्री आयामों की समीक्षा करें। मानक से पूरी तरह मेल खाने के लिए अपने हिस्से की मोटाई को थोड़ा सा बदलना, शेल्फ प्लेट आकार (जैसे 25 मिलीमीटर या 1 इंच) से हटकर, फेस मिलिंग संचालन की आवश्यकता को समाप्त कर देता है, जिससे कच्चे माल की बर्बादी और मशीन के श्रम घंटे दोनों कम हो जाते हैं।
मशीन सेटअप और फिक्सचर जटिलता को न्यूनतम करना
जब एक सीएनसी मशीन किसी हिस्से के एक तरफ को काटने का काम पूरा कर लेती है, तो मशीन को रुकना चाहिए, दरवाजे खुलने चाहिए, और एक तकनीशियन को मैन्युअल रूप से हिस्से को खोलना चाहिए, इसे पलटना चाहिए, और शेष चेहरों को काटने के लिए इसे फिर से संरेखित करना चाहिए। हर बार जब किसी भाग का स्थान बदला जाता है, तो इसे एक नया "सेटअप" माना जाता है।
1. एकाधिक सेटअप की उच्च कीमत
सेटअप किफायती सीएनसी मशीनिंग के छिपे हुए दुश्मन हैं। एक एकल हिस्से को जिसके सभी छेदों और जेबों को मशीन करने के लिए पांच अलग-अलग अभिविन्यासों की आवश्यकता होती है, पांच अलग-अलग भौतिक सेटअप की आवश्यकता होती है। इसका मतलब यह है कि मशीनिस्ट को प्रत्येक कोण के लिए कस्टम फिक्स्चर या जबड़े बनाने होंगे और मशीन के शून्य निर्देशांक को पांच अलग-अलग बार फिर से कैलिब्रेट करना होगा। सेटअप के लिए आवश्यक श्रम अक्सर कम मात्रा वाले ऑर्डर के लिए वास्तविक कटिंग समय को कम कर देता है।
लागत कम रखने के लिए, अपने हिस्सों को ऐसी विशेषताओं के साथ डिज़ाइन करें जो यथासंभव कम दिशाओं में हों। आदर्श रूप से, सभी जेबों, छेदों और स्लॉटों को उन्मुख करने का प्रयास करें ताकि उन सभी तक एक ही दिशा (एक ही सेटअप) या अधिकतम दो विपरीत पक्षों से पहुंचा जा सके। यदि किसी हिस्से को कई तरफ से सुविधाओं की आवश्यकता होती है, तो एक अत्यधिक जटिल घटक को दो सरल टुकड़ों में विभाजित करने पर विचार करें जिन्हें बाद में आसानी से एक साथ बांधा जा सके।
2. थ्रेडेड छेद और आंतरिक सुविधाओं का मानकीकरण करें
यदि आपके डिज़ाइन में पांच अलग-अलग आकार के थ्रेडेड छेद (उदाहरण के लिए, एम 3, एम 4, एम 5, एम 6 और एम 8) शामिल हैं, तो सीएनसी मशीन को प्रत्येक आकार भिन्नता के लिए एक उपकरण परिवर्तन निष्पादित करना होगा। मशीन को अपना कटिंग पथ रोकना होगा, टूल कैरोसेल पर वापस लौटना होगा, टूल को स्वैप करना होगा, उसकी ऊंचाई को फिर से सत्यापित करना होगा, और भाग पर वापस जाना होगा।
सभी आंतरिक सुविधाओं को मानकीकृत करके {{0}जैसे कि आपके हिस्से में प्रत्येक थ्रेडेड छेद को एक समान एम4 आकार बनाना{{2}मशीन बिल्कुल समान टूल का उपयोग करके सभी छेदों को लगातार ड्रिल और टैप कर सकती है। उपकरण में परिवर्तन को न्यूनतम करने से मशीन की दक्षता अधिकतम हो जाती है और अंतिम लागत कम हो जाती है।
रसद और विक्रेता सहयोग का आदेश देना
भाग का भौतिक डिज़ाइन लागत समीकरण का केवल आधा है; आप खरीदारी प्रक्रिया, वॉल्यूम स्केल और लॉजिस्टिक्स का प्रबंधन कैसे करते हैं, यह आपके अंतिम व्यय में समान रूप से महत्वपूर्ण भूमिका निभाता है।
1. पैमाने की अर्थव्यवस्थाओं का लाभ उठाएं
सीएनसी मशीनिंग में फ्रंट लोडेड लागत संरचना की सुविधा होती है। G-कोड को प्रोग्राम करने और भौतिक मशीन फिक्स्चर को सेट करने में समान समय लगता है, चाहे आप एक सिंगल पीस ऑर्डर कर रहे हों या एक हजार पीस ऑर्डर कर रहे हों। यदि कोई दुकान सेटअप श्रम के लिए $300 और हिस्से की वास्तविक मशीनिंग के लिए $10 का शुल्क लेती है, तो एकल प्रोटोटाइप का ऑर्डर करने पर आश्चर्यजनक $310 इकाई लागत आती है। हालाँकि, यदि आप 50 टुकड़े ऑर्डर करते हैं, तो वह $300 सेटअप शुल्क पूरे बैच में वितरित कर दिया जाता है, जिससे आपकी प्रति यूनिट लागत घटकर केवल $16 रह जाती है।
जब भी संभव हो, यदि आप जानते हैं कि एक बड़ा उत्पादन दौर निकट है, तो अकेले, पृथक प्रोटोटाइप का ऑर्डर देने से बचने का प्रयास करें। अपने परीक्षण चरणों को संयोजित करना या थोड़े बड़े प्रारंभिक परीक्षण बैच का ऑर्डर देना परियोजना की वित्तीय व्यवहार्यता को मौलिक रूप से बदल सकता है।
2. कॉस्मेटिक सतह फ़िनिश पर पुनर्विचार करें
जब तक आपका हिस्सा अत्यधिक दृश्यमान उपभोक्ता उत्पाद या कठोर संक्षारक वातावरण के लिए नियत नहीं किया जाता है, तब तक अपने पहले ऑर्डर पर कस्टम रंग एनोडाइजिंग, उच्च चमक पॉलिशिंग, या पाउडर कोटिंग जैसे प्रीमियम सौंदर्य खत्म निर्दिष्ट करने से बचें।
मानक "as{0}}मशीनीकृत" फिनिश, जिसमें काटने वाले ब्लेड से छोटे उपकरण के निशान होते हैं, ब्रैकेट, आंतरिक तंत्र और औद्योगिक घटकों के लिए पूरी तरह कार्यात्मक और संरचनात्मक रूप से मजबूत है। यदि आपको पैसे खर्च किए बिना एक साफ-सुथरा लुक चाहिए, तो एक साधारण, स्वचालित बीड {{2}ब्लास्टिंग फिनिश का विकल्प चुनने से उपकरण के निशान छिप जाएंगे और मैन्युअल पॉलिशिंग या रासायनिक प्लेटिंग की लागत के एक अंश पर एक समान मैट उपस्थिति प्रदान की जाएगी।
3. शीघ्र आपूर्तिकर्ता सहयोग में संलग्न रहें
लागत प्रभावी संचालन की गारंटी देने का सबसे अच्छा तरीका अपने निर्माता के साथ एक अंधे विक्रेता के बजाय एक सहयोगी भागीदार के रूप में व्यवहार करना है। किसी प्रतिष्ठित सीएनसी मशीनिंग सेवा पर अपनी फ़ाइलें अपलोड करते समय, अपने प्रारंभिक उद्धरण के साथ स्पष्ट रूप से डीएफएम फीडबैक रिपोर्ट का अनुरोध करें।
औद्योगिक मशीनरी बनाने वालों के पास वर्षों का अनुभव होता है और वे सूक्ष्म लागत बचत के उन अवसरों को पहचान सकते हैं जो कंप्यूटर मॉनिटर पर अदृश्य होते हैं। वे तुरंत एक विशिष्ट जेब को इंगित कर सकते हैं जिसे एक मानक उपकरण में फिट करने के लिए चौड़ा किया जा सकता है, या एक आंतरिक धागे को नोट कर सकते हैं जिसे उपकरण को टूटने से बचाने के लिए छोटा किया जा सकता है। "ऑर्डर" पर क्लिक करने से पहले उनके सुझावों को लागू करने से सुचारू, अत्यधिक किफायती उत्पादन सुनिश्चित होता है।
निष्कर्ष
अपने पहले सीएनसी मशीनिंग ऑर्डर पर लागत में कटौती करने के लिए आपको अपने उत्पाद की संरचनात्मक अखंडता या प्रदर्शन पर समझौता करने की आवश्यकता नहीं है। इसके बजाय, इसके लिए मानसिकता को अमूर्त डिज़ाइन से हटाकर व्यावहारिक विनिर्माण क्षमता की ओर ले जाने की आवश्यकता है। गहरी जेबों से बचकर, आंतरिक त्रिज्या को अधिकतम करके, मानक स्टॉक आकारों पर टिके रहकर, और मशीन के अंदर किसी हिस्से को पलटने की संख्या को कम करके, आप सीधे विनिर्माण ओवरहेड के प्राथमिक चालकों को नष्ट कर देते हैं।
जब इसे एक स्मार्ट खरीद रणनीति के साथ जोड़ा जाता है, जैसे उपकरण आकार को समेकित करना, बैच आकार का लाभ उठाना, और अपने विनिर्माण प्रदाता के साथ पारदर्शी संचार बनाए रखना, तो आप आत्मविश्वास से राजकोषीय दक्षता के साथ उद्धरण प्रक्रिया को नेविगेट कर सकते हैं। इन डिज़ाइन और लॉजिस्टिक्स सिद्धांतों को अपनाने से यह सुनिश्चित होता है कि स्वचालित सटीक विनिर्माण में आपका पहला उद्यम न केवल तकनीकी सफलता है, बल्कि वित्तीय भी है।